Surveillance de la viscosité en ligne pour les applications d'atomisation
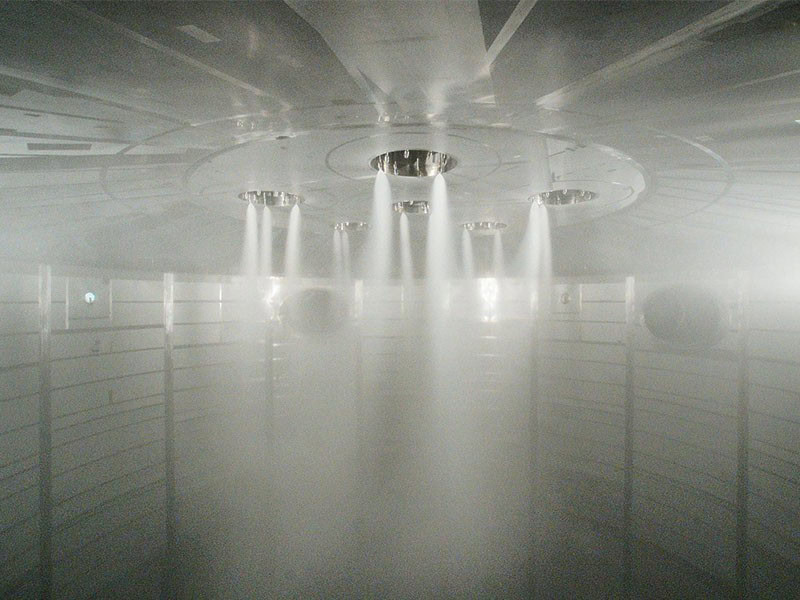
L'atomisation est un procédé permettant de fragmenter un liquide en fines gouttelettes. Elle est généralement réalisée par forçage à travers une buse, parfois à l'aide d'un gaz à haute vitesse ou haute pression. Parmi les exemples courants, on peut citer les vaporisateurs de parfum, les tuyaux d'arrosage et les déodorants en aérosol. La viscosité joue un rôle crucial dans l'atomisation, affectant directement la taille des gouttelettes, la forme de pulvérisation et le débit. La surveillance de la viscosité en ligne garantit des performances constantes et prévient les irrégularités de diffusion, les colmatages et l'usure des équipements.
Dans les environnements industriels, l'atomisation joue un rôle important dans les applications où la taille, la distribution et la consistance des gouttelettes peuvent affecter la qualité et la performance des produits. Les secteurs qui utilisent ce procédé comprennent l'agroalimentaire et l'industrie pharmaceutique (séchage par atomisation), l'automobile et l'électronique (revêtement par pulvérisation), l'agriculture (pulvérisation de pesticides et d'engrais) et l'industrie manufacturière (application de peinture).
On utilise généralement des échantillonnages traditionnels en laboratoire, mais ceux-ci fournissent des informations ponctuelles qui ne permettent pas de saisir les changements en temps réel. En revanche, les mesures en ligne offrent une visibilité continue et en temps réel du processus, permettant une réponse plus rapide.
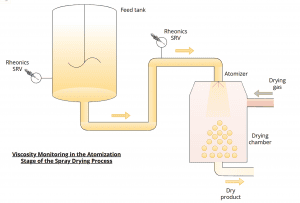
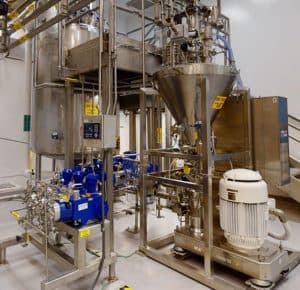
Figure 2: Rheonics surveillance de la viscosité lors du séchage par atomisation.
Rheonics Viscosimètre en ligne SRV
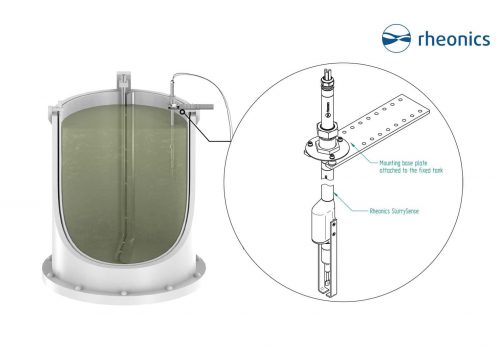
Rheonics Le capteur SRV mesure une large plage de viscosité et de température en temps réel. Il est adapté à une installation dans des réservoirs pour surveiller les processus de mélange et dans des canalisations pour la mesure continue de l'écoulement des fluides. Il est particulièrement adapté aux processus de mélange à grande vitesse et n'est pas affecté par la présence de bulles dans le fluide ni par les vibrations externes.
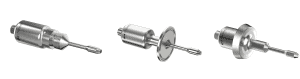
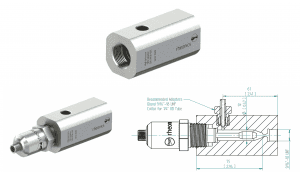
Figure 3: Rheonics Sondes de capteur SRV de conception polyvalente pour l'installation.
Ce capteur est étalonné en usine et ne nécessite aucun réétalonnage pendant sa durée de vie. Cependant, les clients peuvent exiger un étalonnage ou une vérification des instruments utilisés dans leur secteur d'activité dans le cadre de leur contrôle qualité. Des réajustements ou des corrections de décalage peuvent être effectués si nécessaire pour correspondre à des références spécifiques. Pour plus de détails, consultez la page Étalonnage du viscosimètre de procédé en ligne SRV sur le terrain et en usine.
Rheonics La technologie des capteurs repose sur un résonateur de torsion équilibré (BTR). Cette technologie brevetée présente un avantage considérable par rapport à la concurrence : elle permet aux capteurs d'être compacts, légers et insensibles aux vibrations externes.
Le SRV est disponible dans des configurations compatibles avec les applications haute pression, ce qui le rend idéal pour les configurations de pré-pulvérisation où les lignes ont de petits diamètres et fonctionnent à haute pression.
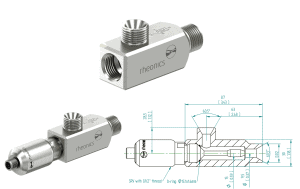
Rheonics propose des cellules d'écoulement haute pression et des adaptateurs dédiés. Par exemple :
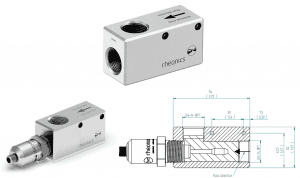
Figure 4: Rheonics Installation et dimensions du HPT-12G
Cellule de flux hygiénique G1/2
Propriétés :
Raccord fileté G 1/2″
Pression maximale : 500 bars (7250 psi).
Volume de liquide : 9 mL.
Matière : Acier inoxydable 316L.
Idéal pour les petites lignes (DN5 à DN25) ou pour le bypass dans les canalisations plus grandes.
Conception hygiénique, adaptée aux applications de nettoyage en place (NEP), nécessite O-ring scellage.
Il est recommandé de l'installer selon le sens d'écoulement (indiqué sur la surface), mais il peut être inversé.
Ces accessoires garantissent une installation et des performances fiables dans les systèmes sous pression. Pour plus d'options d'accessoires, veuillez suivre Rheonics Accessoires pour viscosimètre SRV.
L'importance de la viscosité dans l'atomisation
Divers facteurs influencent l'atomisation et la facilité avec laquelle un jet de liquide s'atomise après sa sortie d'un orifice. Parmi ces facteurs figurent les propriétés du fluide : tension superficielle, viscosité et densité.
La viscosité mesure la résistance d'un fluide à l'écoulement. Plus la viscosité augmente, plus le fluide devient difficile à pomper, à mélanger ou à transporter. La mesure de la viscosité devient donc un aspect clé du procédé.
La surveillance de la viscosité en ligne avant les atomiseurs permet d'avoir un contrôle en temps réel de la formation des gouttelettes, garantissant ainsi une cohérence :
Taille des gouttelettesUne viscosité plus élevée crée généralement des gouttelettes plus grosses. Par exemple, dans les revêtements, des gouttelettes de taille incorrecte entraînent des surfaces irrégulières, une peau d'orange ou un affaissement. En combustion, la taille des gouttelettes affecte le rendement énergétique et les émissions.
Angle et motif de pulvérisationLes variations de viscosité peuvent affecter l'angle et le profil de pulvérisation, entraînant une couverture irrégulière. Ceci est crucial pour des applications telles que la pulvérisation agricole ou le revêtement industriel.
Débit et performances de la buseLes variations de viscosité peuvent affecter le débit à travers la buse. Les fluides très visqueux peuvent nécessiter une pression plus élevée et entraîner le colmatage de la buse, réduisant ainsi l'efficacité et provoquant l'usure de l'équipement.
La mesure de la viscosité permet d'ajuster les conditions des paramètres d'atomisation pour des résultats répétables.
Applications clés
Voici les principales applications impliquant l’atomisation et pourquoi la surveillance de la viscosité est essentielle :
Séchage par atomisation (alimentaire, pharmaceutique, chimique)
La viscosité influence directement la formation des gouttelettes lors du séchage par atomisation, ce qui affecte à son tour la cinétique de séchage, la granulométrie, la masse volumique apparente, la fluidité et la solubilité de la poudre obtenue. Le contrôle de la viscosité en amont de la buse garantit une qualité de poudre constante, prévient le colmatage de la buse et améliore l'efficacité énergétique.
Figure 7 : Système de séchage par atomisation [2].
Applications de revêtement (automobile, industriel, revêtements fonctionnels)
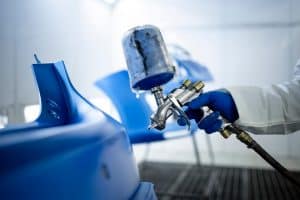
La viscosité d'un liquide de revêtement détermine la taille des gouttelettes, la forme de pulvérisation, l'épaisseur du film, l'étalement et l'aspect final de la surface, excluant ainsi les défauts tels que la peau d'orange, les coulures ou les coulures. Le contrôle de la viscosité en ligne assure une épaisseur uniforme, améliore la qualité de finition, minimise les déchets et prévient l'encrassement des buses.
Figure 8 : Revêtement automobile par pulvérisation [3].
Traitement chimique et pulvérisation réactive (systèmes SCR, épuration des gaz, polymérisation)
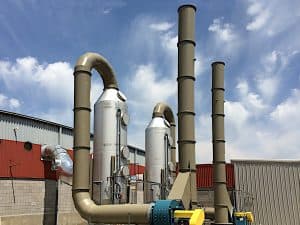
Dans des procédés tels que l'épuration des gaz de combustion, la polymérisation par pulvérisation ou le dosage catalytique, l'atomisation est essentielle au transfert de masse et à l'efficacité de la réaction. Des variations de viscosité peuvent perturber la pénétration et l'uniformité de la pulvérisation. Une surveillance continue permet de maintenir les performances de la réaction, d'éviter le colmatage et de garantir l'uniformité du produit.
Figure 9 : Épurateurs de gaz chimiques [4].
Atomisation du carburant (moteurs à combustion, turbines à gaz, brûleurs)
La viscosité du carburant détermine la qualité de l'atomisation, qui affecte la vaporisation, le mélange air-carburant, l'efficacité de la combustion et les émissions comme les NOx (oxydes d'azote) et le SO2 (dioxyde de soufre). La mesure en ligne est essentielle pour la manipulation de divers mélanges de carburants, comme les biocarburants ou les huiles lourdes, afin d'éviter la cokéfaction et d'assurer une combustion stable.
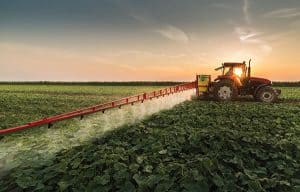
Dans les applications agricoles, la distribution granulométrique des gouttelettes pulvérisées est fortement influencée par la viscosité du fluide, ce qui influence le potentiel de dérive, la pénétration dans le couvert végétal et l'activité biologique. La surveillance en temps réel permet une application précise, une réduction des effets hors cible et une modification de la formulation ou des variations de température.
Figure 11 : Pulvérisation de pesticides [6].
Humidification et climatisation (industrielle, CVC)
Dans les systèmes CVC et les humidificateurs industriels, la viscosité influence la taille des gouttelettes et le taux d'évaporation, ce qui influence le contrôle de l'humidité, la consommation d'énergie et le mouillage des surfaces. La mesure en ligne garantit un contrôle adéquat de l'humidité.
Figure 12 : Système CVC.
Revêtement de dispositifs médicaux (stents, cathéters)
Les revêtements médicaux nécessitent une épaisseur très uniforme pour une libération efficace du médicament et une réponse fonctionnelle. La viscosité est l'un des paramètres importants à réguler lors du dépôt par pulvérisation. La surveillance en ligne garantit l'homogénéité, répond à des normes de validation rigoureuses et réduit les risques de défaillance des lots.
Figure 13 : Industrie des dispositifs médicaux [7].
Fabrication additive (jet de liant, jet de matière)
Dans les technologies d'impression 3D comme le jet de liant, la viscosité affecte la forme des gouttelettes, la précision et l'interaction avec le substrat ou le lit de poudre, ce qui affecte la résolution et la résistance mécanique. La surveillance en temps réel améliore la qualité des pièces et réduit les risques de défaillance des lots.
Figure 14 : Fabrication additive [8].
Conditions de processus et meilleures pratiques
Nettoyabilité de la sonde
Rheonics Le viscosimètre SRV s'installe facilement dans des conduites ou des réservoirs. Le client doit configurer le raccordement et la longueur de la sonde selon les besoins de chaque application. La longueur de la sonde est personnalisable, ce qui permet une immersion optimale de l'élément sensible dans le fluide. Une bonne immersion est essentielle pour mesurer des données précises et minimiser les dépôts sur la zone de détection, si ceux-ci sont susceptibles de se produire en raison de la composition du fluide.
Limite de vitesse d'écoulement
Rheonics Les capteurs sont généralement compatibles avec des débits allant jusqu'à 10 m/s. Dans les conduites d'alimentation des atomiseurs, les débits peuvent atteindre des vitesses élevées pour éviter la sédimentation. Il est donc recommandé d'installer la sonde parallèlement au sens d'écoulement dans les coudes, afin de réduire l'impact mécanique. Cependant, des vitesses dans cette plage peuvent encore ajouter trop de bruit aux mesures. Pour plus de détails, voir Rheonics Capteurs de type SR pour applications à haut débit et à haute viscosité.
Particules dans le fluide
Rheonics Les capteurs peuvent traiter des particules molles de l'ordre du micron avec un impact minimal sur la précision, et tout bruit de signal supplémentaire peut être filtré par l'électronique. Cependant, les fluides d'atomisation contenant souvent des particules plus grosses (de l'ordre du millimètre ou plus) peuvent entraîner une instabilité de lecture et des dommages mécaniques au capteur. Il est donc conseillé d'envisager un pré-filtrage ou une installation à distance de ces particules.
Les poussières combustibles représentent un risque d'explosion important dans des secteurs tels que l'agroalimentaire, la chimie, l'exploitation minière…