Corrélation des mesures de Brookfield avec Rheonics SRV dans la production de mayonnaise
La qualité de la mayonnaise est déterminée par sa rhéologie, notamment sa viscosité et sa contrainte seuil, qui sont…
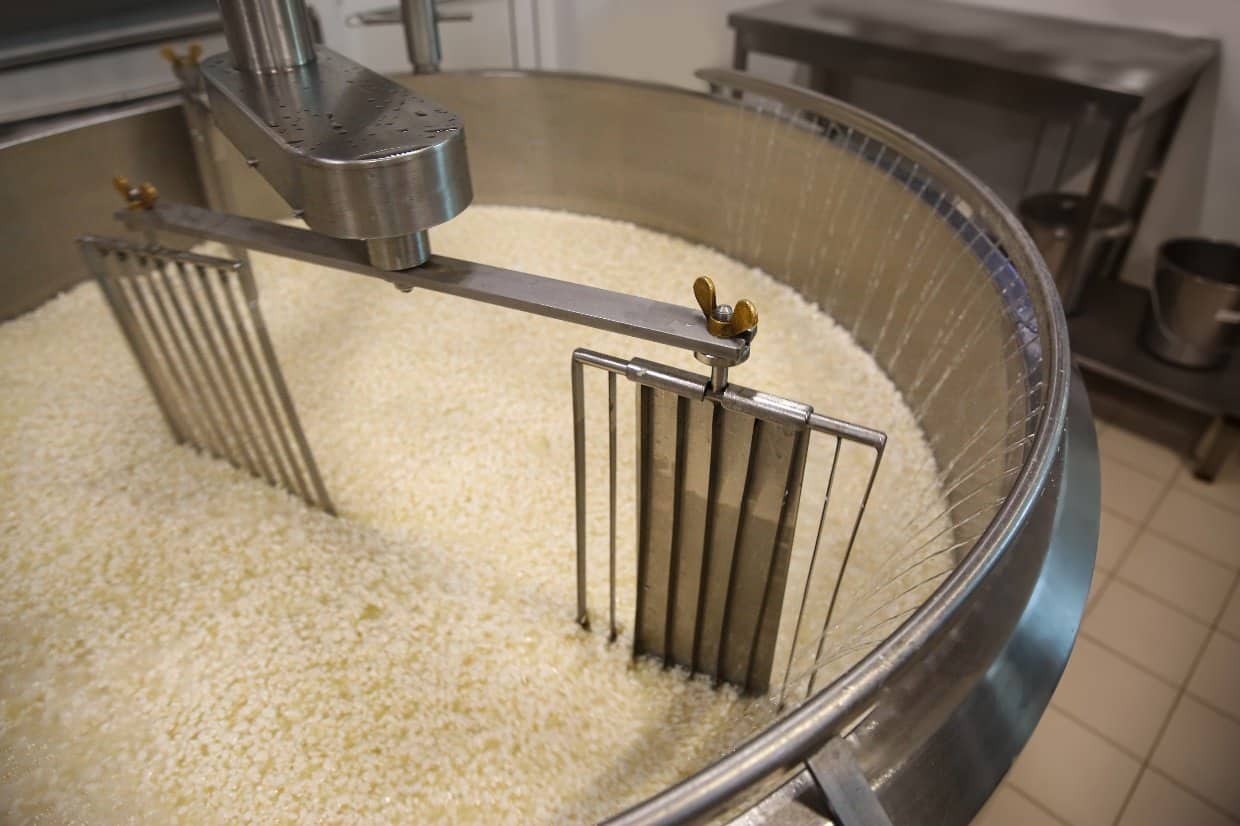
Table des matières
Le fromage est un aliment de base dans de nombreuses régions du monde. Les consommateurs accordent une grande importance au goût et à la texture. La manière complexe dont elle interagit avec ses coéquipiers de haut niveau ajoute à l'importance de la texture : goût, arôme et saveur. Avec une concurrence accrue, l'accent est mis de plus en plus sur l'efficacité de la production et la qualité des produits, l'utilisation du contrôle des processus pour atteindre ces objectifs devient universelle, entraînant des avantages tels que l'amélioration de la qualité des produits, la réduction des déchets, la réduction des coûts des matériaux et de l'énergie, l'optimisation du traitement temps et une plus grande flexibilité des processus.
La fabrication du fromage est une procédure hautement standardisée au cours de laquelle le lait est converti en divers types de fromage par déstabilisation enzymatique des protéines de caséine pour former du caillé. Cependant, l'échelle de ce processus varie considérablement d'un producteur à l'autre. Le fromage peut être fabriqué dans de grandes usines laitières commerciales dans des réservoirs qui remplissent une pièce entière, astucieusement fabriqué dans de petites cuves artisanales ou fabriqué dans un grand pot dans un garage résidentiel. Quelle que soit l'échelle, la détermination précise du temps de coupe est extrêmement importante à la fois pour la qualité et la quantité de fromage produit.
Dans la transformation des aliments laitiers, la qualité du produit final dépend fortement de celle de la ou des matières premières utilisées, du type et des caractéristiques des ingrédients utilisés ainsi que de la méthodologie et de la technologie de transformation utilisées. Les matières premières peuvent varier en raison des fluctuations saisonnières (comme pour le lait), il y a des avantages particuliers à utiliser des capteurs qui déterminent l'état dynamique d'un processus en ligne et en temps réel.
Figure 1 : Coagulants cylindriques pour le traitement du caillé (Source – GEA)
Le fromage est défini comme le produit frais ou affiné obtenu par coagulation du lait et séparation ultérieure des phases liquide et solide constituant le coagulum du lait, appelés respectivement lactosérum et caillé. Le caillé est ensuite transformé en fromage. La formation d'un gel de lait et la découpe du gel en grains de caillé pour permettre la séparation du lactosérum sont deux opérations unitaires majeures dans la fabrication du fromage. La première étape de la formation du gel consiste en une déstabilisation colloïdale des micelles de caséine due à la modification chimique du manteau velu protecteur de k-caséine par les agents coagulants. La deuxième étape consiste en l'agrégation des micelles de caséine déstabilisées pour former le réseau de gel. Une réticulation supplémentaire des micelles de caséine entraîne le développement d'un gel ferme.
Pour la plupart des types de fromages, la séparation du lactosérum et du caillé ne se fait pas spontanément et nécessite de couper le gel en petits cubes (grains de caillé). Cette opération augmente le rapport surface/volume du gel, permettant au lactosérum de s'échapper tandis que les grains de caillé se contractent.
Le taux de rétention des solides du lait dans le caillé dépend fortement de la fermeté de coupe du gel. Le taux de rétention des solides ou « rendement cuve », contrairement au rendement fromager global, mesure précisément la performance de l'étape de coagulation et représente l'efficacité des étapes de coagulation et de coupe du gel pour transformer le lait en caillé.
Surveillance de la coagulation
Le processus de coagulation du lait, notamment lors de la fabrication du fromage, a fait l'objet d'une attention particulière. L'estimation en temps réel du raffermissement du caillé et la prédiction du temps de découpe sont essentielles pour la maîtrise de la coagulation du lait pendant la fabrication du fromage. Les variations de la composition du lait et des conditions de coagulation influent significativement sur la dureté du caillé et, par conséquent, sur le temps de découpe.
Les petites usines ont généralement des calendriers de production plus flexibles, ce qui permet d'accroître la variabilité de la durée des processus de coagulation. À l'inverse, les grandes usines sont fortement automatisées et leurs schémas de production sont parfaitement programmés, ce qui empêche souvent toute modification du temps de coupe. Elles ont recours à la standardisation du lait pour le contrôle. Malheureusement, il existe toujours un risque de variation des conditions de traitement et d'erreurs humaines, ce qui peut entraîner des pertes économiques importantes du fait de la production à grande échelle.
Un capteur en ligne surveillant l’évolution de la coagulation et de la dureté du caillé pourrait fournir des informations en temps réel qui permettraient aux opérateurs de prendre les mesures appropriées pour minimiser la perte de matières grasses et de fines.
Qu'est-ce que le « couper le temps » et pourquoi est-il si important de couper le temps ?
En fromagerie, le coagulum doit être coupé lorsqu'il est devenu suffisamment ferme pour former des particules discrètes, qui expulsent le lactosérum sans se fragmenter. Pour cette raison, le moment de la coupe du caillé se produit quelque temps après le point de gélification. Cela implique un besoin de mesurer la fermeté d'un gel au fur et à mesure qu'il se forme et jusqu'au point où il est prêt à se synériser.
La coagulation est complète lorsqu'un gel ferme s'est formé à partir des protéines agrégées. Ce stade est appelé « temps de découpe », ou l'étape à laquelle le gel doit être découpé pour séparer le caillé du lactosérum liquide. Une fois découpé, le gel subit une synérèse, un processus par lequel il expulse les protéines du lactosérum liquide. Lorsque la synérèse est terminée, le produit final est constitué de particules de caillé en suspension dans du lactosérum liquide.
La sélection du temps de coupe (CT) dépend des propriétés rhéologiques et microstructurales des gels, telles que la fermeté du coagulum et la capacité de réarrangement qui, à leur tour, dépendent des facteurs de coagulation, de la composition du lait et du prétraitement du lait.
C’est pourquoi le choix de la vitesse de coupe influence fortement l’humidité, le rendement et la qualité du fromage, ainsi que les pertes de matière grasse du lactosérum. Les vitesses de coupe et de brassage ont également un impact significatif sur la taille des particules de caillé et/ou les pertes de matière grasse dans le lactosérum lors de l’égouttage. À vitesses de coupe et de brassage constantes, une coupe trop précoce du caillé accentue l’impact mécanique de ces opérations sur les grains, ce qui augmente la quantité de fines et les pertes de matière grasse, et diminue le rendement fromager.
À l'inverse, un retard dans la découpe tend à produire l'effet inverse sur le rendement fromager. Cependant, un retard excessif engendre également un gel trop ferme, incapable de s'affaisser, ce qui augmente la teneur en eau du caillé. Cette teneur en eau excessive provoque une augmentation artificielle du rendement et peut altérer le processus d'affinage, compromettant ainsi la qualité du fromage. L'impact économique, en termes de rendement et de qualité, d'une sélection défectueuse lors de la découpe n'a pas fait l'objet d'une étude rigoureuse.
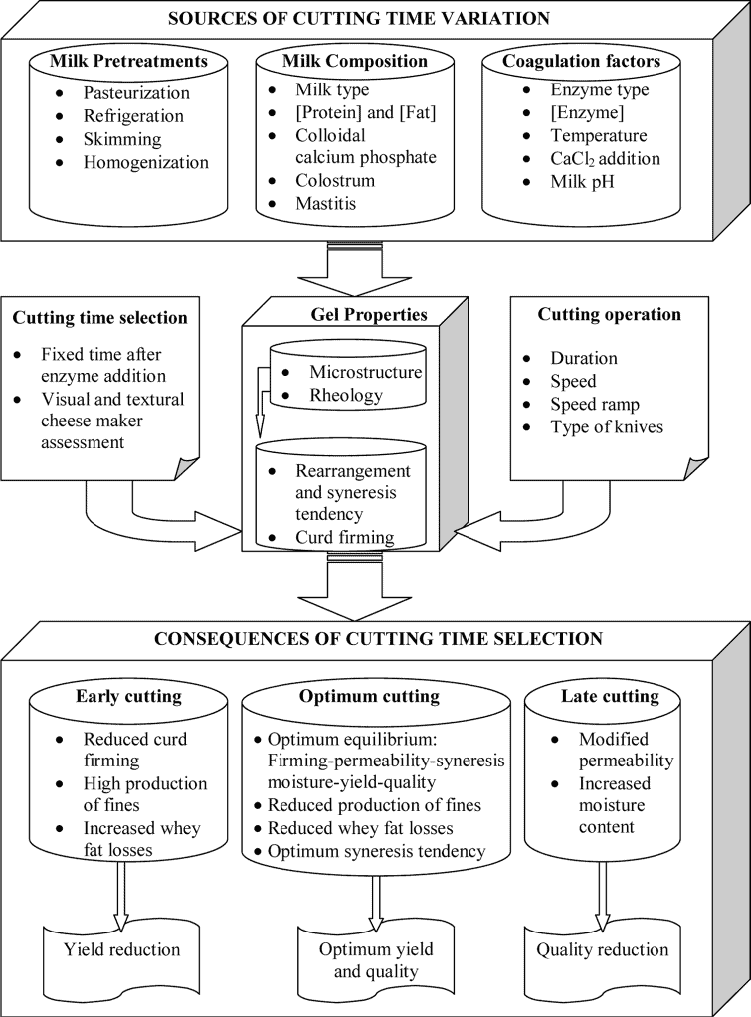
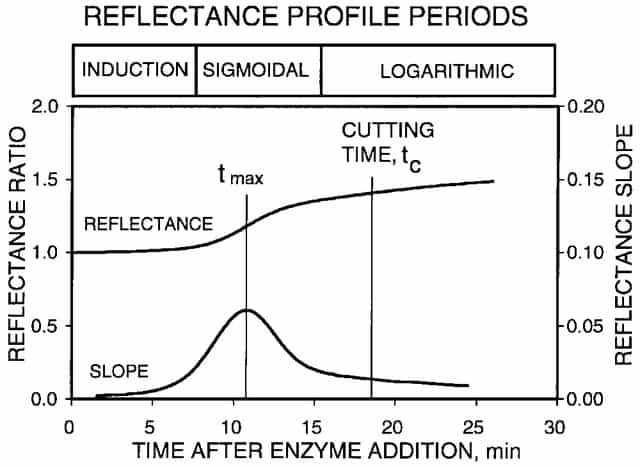
Figure 2 : Méthodes de prédiction du temps de découpe dans la fabrication du fromage, M Castillo (2006)
Quelle que soit la taille du producteur et le type de fromage, l'étape de découpe du gel de lait est probablement la moins maîtrisée du processus de fabrication, et une grande partie du rendement fromager global dépend de cette étape cruciale. Les fromagers ont besoin d'un instrument permettant de mesurer avec précision et en temps réel la fermeté du lait coagulé afin de prendre les bonnes décisions au bon moment. Les premières techniques utilisaient des pistons ou des diaphragmes mobiles qui détectaient la résistance du coagulum au mouvement. Cependant, ces dispositifs présentaient l'inconvénient que le mouvement avait tendance à perturber le gel en formation et donc à fausser la mesure de son élasticité. Bien que ces appareils se soient révélés très utiles pour la recherche sur la fabrication du fromage, leur utilisation est restée cantonnée au laboratoire en raison de leur taille, des difficultés d'intégration et de leur caractère intrusif dans la cuve de fromagerie.
En pratique, le gel est généralement coupé après un temps de réaction prédéterminé ou selon l'appréciation subjective de l'opérateur, basée sur l'analyse de ses propriétés texturales et visuelles. Bien que très courante, cette pratique est sujette à caution, car de nombreux facteurs peuvent modifier la fermeté du caillé et la microstructure du gel, influençant ainsi le temps de coupe optimal.
De nombreux fromagers ont recours à la palpation digitale, une technique présentant des inconvénients connus, tels que l'impossibilité de réaliser le test en temps réel et la rareté des fromagers expérimentés. Cette méthode est par ailleurs subjective et non quantitative. Elle laisse cependant une grande marge de variabilité, liée à l'appréciation de l'opérateur. Avec le développement de l'industrie laitière et l'essor de la production fromagère dans des unités de production plus importantes, il est devenu évident qu'une méthode plus scientifique et standardisée pour déterminer le temps de coupe devait être mise au point.
Une autre possibilité consiste à découper le caillé en se fiant à une inspection empirique. Les fromagers peuvent choisir le moment de la découpe avec une constance remarquable grâce à leur expérience, mais cette méthode d'inspection empirique ne permet certainement pas de l'optimiser.
La plupart des systèmes non destructifs mesurent les variations de conductivité de certaines propriétés physiques telles que le courant électrique, la chaleur, les ultrasons ou le rayonnement électromagnétique. La conductivité électrique augmente de 0.5 à 1 % lors de la coagulation du lait, mais cette technique de surveillance présente des limitations importantes, notamment un coefficient de température de conductivité élevé et des risques d'interférences entre les électrolytes du lait initial et la mesure. Un capteur de conductivité thermique détecte les variations de transfert de chaleur par convection d'un fil chauffant vers le lait environnant, variations dues à la variation de viscosité lors de la coagulation.
Le capteur à fil chaud s'est avéré très précis pour mesurer le point de gélification, mais moins performant pour prédire le point de coupe du caillé. La viscosité augmente de façon exponentielle entre le début de l'agrégation et l'apparition de la coagulation visible, ce qui rend le fil chaud peu adapté à la mesure de la rigidité du gel. De plus, il est inadapté à un environnement protéique variable, car les protéines influencent fortement la vitesse de raffermissement du caillé, mais seulement de façon mineure le temps de gélification, qui est précisément ce que mesure le capteur à fil chaud.
L'absence de caractérisation rigoureuse des CT et les variations habituelles de la teneur en protéines du lait obligent les fromageries modernes à standardiser la teneur en protéines du lait afin de contrôler la coagulation, le raffermissement du gel, la synérèse du caillé, le rendement fromager et la qualité du produit. Une multitude de techniques différentes ont été proposées depuis plus de sept décennies pour surveiller la coagulation et le raffermissement du caillé, ce qui montre clairement que les exigences industrielles en matière de sélection des CT ne sont pas pleinement satisfaites par les méthodes traditionnelles.
L'interaction des particules de lumière avec les particules de matière, à la suite de laquelle ces particules peuvent changer de direction ou subir une perte ou un gain partiel d'énergie, est appelée « diffusion de la lumière ». L'intensité de cette diffusion varie selon les matériaux avec lesquels la lumière interagit ; l'interprétation de la diffusion de la lumière trouve ainsi de nombreuses applications. L'une d'elles concerne la fabrication du fromage, où plusieurs méthodes optiques ont été développées avec succès pour contrôler la coagulation et prédire le temps de découpe de certains fromages. La lumière se diffuse dans toutes les directions au contact de la micelle ; par conséquent, l'absorption par la protéine est faible.
Dans le cadre du suivi de la coagulation ou de la prédiction du temps de coupe par diffusion de la lumière, plusieurs facteurs entrent en jeu. Premièrement, comme indiqué précédemment, la lumière est diffusée par les micelles du lait dans toutes les directions. Cependant, lors de la fabrication du fromage, après l'ajout d'une enzyme, les micelles commencent à se dénaturer et à s'agréger. La diffusion de la lumière par les micelles dénaturées est beaucoup plus intense. Par conséquent, cette propriété des interactions lumineuses peut être utilisée pour quantifier la fermeté du coagulum.
Le temps de découpe étant déterminé par un modèle, il existe toujours un écart entre le temps réel et le temps prévu. Toute modification de la composition ou des ingrédients peut nécessiter l'élaboration d'un nouveau modèle plus adapté pour des prédictions fiables, car cette méthode n'est pas directe.
Il est nécessaire d'établir une corrélation entre les paramètres à partir du profil de réflectance diffuse et du temps de coupe afin de développer un algorithme de prédiction de ce dernier. Les méthodes indirectes sont toujours associées à une erreur de mesure.
Les plus grandes influences sur le processus de fabrication du fromage sont les caractéristiques du lait utilisé dans le processus. Les protéines du lait, en particulier, sont très importantes pour la qualité du fromage, dont l'issue dépend fortement de la structure et des interactions de ces protéines. Les changements dans la composition du lait peuvent influencer le goût et la texture du fromage de diverses manières. À cette fin, la composition du lait dans le processus de fabrication du fromage est hautement standardisée pour obtenir des rapports graisse/protéine uniformes en fonction du type spécifique de lait souhaité.
L'effet de la saisonnalité du lait a été confondu par d'autres variables non contrôlées (traitement thermique, température, pH et type de présure). Cela montre la valeur de la mesure en ligne, car il n'a pas été possible de prédire la fermeté du caillé dans une situation de fabrication de fromage commercial à partir de mesures hors ligne en raison des effets interactifs de tant de variables.
Mesures de processus en ligne pour une fabrication continue afin d'améliorer les rendements, la sécurité et la productivité
Alors que la fabrication du fromage devenait de plus en plus mécanisée et que les problèmes de sécurité alimentaire devenaient plus critiques, la fromagerie commerciale a commencé à fonctionner autour d'une série de cuves fermées avec moins de possibilités pour le fromager d'évaluer manuellement la force du gel. L'échelle d'exploitation des usines modernes, associée aux exigences toujours croissantes en matière de contrôle de la qualité, a conduit à un intérêt pour les systèmes qui surveillent la formation de caillé en ligne. De plus, le fonctionnement simultané d'une série de cuves à fromage nécessite un cycle basé sur le temps avec le remplissage et la vidange de toutes les cuves en séquence pour permettre un flux de lait assez continu depuis l'installation d'admission/pasteurisation. Par conséquent, un dispositif en ligne pour mesurer la formation de caillé est hautement souhaitable, mais il devrait être non intrusif et nettoyable sur place. Deux raisons clés qui peuvent rendre une mesure de processus en ligne extrêmement précieuse :
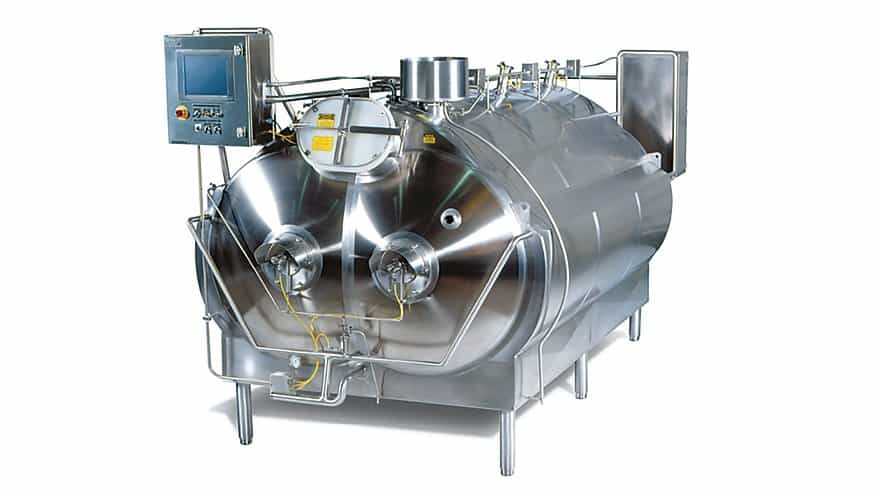

Figure 3 : Cuves industrielles de fromage (Source – TetraPak)
Viscosimètre en ligne pour le temps de coupe
Les procédés de fabrication typiques de l'industrie laitière, tels que les cycles thermiques et les opérations mécaniques (agitation, filtration, pétrissage, compression, etc.), peuvent modifier considérablement les propriétés rhéologiques et, par conséquent, les caractéristiques du produit final. Pour maîtriser un procédé de fabrication, il est essentiel d'identifier puis de mesurer un paramètre de qualité qui caractérise son état actuel. La viscosité est une propriété physique clé du lait en cours de coagulation ; sa mesure permet de mieux comprendre les phénomènes se produisant au niveau moléculaire et de caractériser précisément l'état du procédé, que ce soit seule ou en combinaison avec d'autres propriétés physico-chimiques.
Comparée à d'autres méthodes de mesure en ligne, telles que les méthodes à fil chaud et optiques, la caractérisation de la viscosité est une méthode directe : elle ne nécessite aucun modèle prédictif ni estimation. Un viscosimètre en ligne, compact et facile à installer, est conforme aux normes d'hygiène et s'intègre aisément au système PLC industriel, offrant ainsi aux fabricants de produits laitiers un gain de temps considérable pour la découpe précise du fromage.
Bien plus qu'une simple détermination du temps de coupe pour les fromagers
Le fromage produit doit répondre à des normes de qualité élevées et constantes, à partir de matières premières dont la composition et les propriétés physiques peuvent varier. Le consommateur attend du produit une texture appropriée et homogène, une propriété influencée par la viscosité.
En résumé, la mesure et le contrôle en ligne de la viscosité peuvent constituer un moyen efficace et avantageux de contrôle des procédés de fabrication du fromage, principalement grâce aux mécanismes suivants :
Pour ces raisons, la mesure de la viscosité obtenue avec un viscosimètre en ligne peut fournir une excellente référence de CQ et garantir l'AQ / CQ du processus et du produit final.
Les ingénieurs et les opérateurs d'usines de transformation des produits laitiers sont conscients de la nécessité de mesurer la viscosité et d'intervenir par des actions correctives appropriées afin d'obtenir une rhéologie de produit homogène et de haute qualité. Cependant, la réalisation de ces mesures s'est avérée complexe au fil des ans.
Les échantillons instantanés hors ligne ne sont tout simplement pas fiables et ne conviennent pas à l'industrie laitière
Le contrôle de la viscosité d'un fluide dans un procédé implique souvent le prélèvement d'un échantillon dans une cuve ou une canalisation, puis son acheminement vers un laboratoire où ses propriétés rhéologiques sont mesurées à l'aide d'un viscosimètre ou d'un rhéomètre. En fonction des résultats, l'opérateur est informé de la viscosité du fluide : est-elle conforme aux spécifications ? Si oui, des mesures supplémentaires sont-elles nécessaires ? Ce système, dit de contrôle hors ligne ou manuel, présente plusieurs inconvénients majeurs : il est chronophage et souvent imprécis, même par des opérateurs expérimentés. Le plus souvent, les résultats arrivent trop tard pour sauver un lot.
Une autre solution consiste à utiliser un viscosimètre en ligne qui surveille en continu la viscosité du fluide de procédé. Cet instrument fournit un signal de sortie qui, s'il est affiché, donne à l'opérateur les informations nécessaires au pilotage du procédé. Il est également possible de connecter les sorties du viscosimètre à un automate programmable (PLC) ou à un système de contrôle-commande numérique (DCS) pour un pilotage automatique du procédé.
Problèmes avec les viscosimètres conventionnels pour une installation en ligne
Les viscosimètres traditionnels rencontrent des problèmes liés à l'écoulement des fluides dans les canalisations et les cuves de mélange. En général, leur fonctionnement est altéré en régime turbulent. Les instruments rotatifs ont une capacité de fonctionnement limitée à un débit maximal. Le débit doit être contrôlé pour les viscosimètres à chute de pression. Les problèmes liés à l'écoulement peuvent être évités en installant le viscosimètre en ligne et en adaptant le débit de l'échantillon à l'instrument. Le temps de réponse de l'instrument est lié aux conditions d'écoulement, un taux de renouvellement d'échantillon adéquat étant nécessaire pour un contrôle efficace. Dans le cas d'une installation en cuve, il est préférable de positionner l'instrument de manière à ce que le fluide adjacent soit représentatif de l'état général du fluide de procédé, et d'éviter les zones mortes. Les instruments utilisés en milieu industriel doivent être robustes et résister aux agents corrosifs, notamment lors du nettoyage.
Dans les procédés de transformation alimentaire en continu, comme la fabrication du fromage, la détection en temps réel et en ligne est essentielle pour un contrôle précis du processus. En mesurant en continu les conditions de production, les fabricants peuvent optimiser les performances, améliorer la constance des produits et réduire les déchets.
Pour être efficaces dans ces environnements industriels, les capteurs doivent s'intégrer parfaitement aux systèmes de contrôle, fournir des mesures stables dans des conditions de débit et ambiantes variables et maintenir un fonctionnement hygiénique et fiable malgré les variations de temps et de température.
RheonicsLes capteurs en ligne sont conçus pour répondre à ces exigences, permettant une automatisation accrue et soutenant la transformation numérique de la production laitière. Grâce à des données de processus fiables, les ingénieurs d'usine peuvent mettre en œuvre la maintenance prédictive, améliorer l'efficacité opérationnelle et garantir une qualité, un rendement et des performances constants.
Lors de la production de fromage, la viscosité est directement corrélée à la fermeté du caillé. Rheonics Les capteurs SRV et SRD permettent une surveillance en temps réel du développement de la fermeté pendant la coagulation, permettant une détection précise du point de coupe optimal et améliorant le rendement global et la consistance.
Rheonics Les capteurs sont basés sur la technologie brevetée Balanced Torsional Resonator (BTR), offrant plusieurs avantages :
Ces caractéristiques permettent d'obtenir des mesures très fiables et des coûts d'exploitation extrêmement faibles sur toute la durée de vie.
Tous Rheonics Les sondes de type SR sont conçues selon des normes d'hygiène strictes, ce qui les rend adaptées aux applications sanitaires. Les certifications 3-A et EHEDG sont disponibles sur demande. Pour plus d'informations, consultez notre site web. Rheonics installation hygiénique et sanitaire.
Figure 4 : Certifications d'hygiène disponibles pour Rheonics Détecteurs
Rheonics CoaguTrack RPS est une solution complète pour le suivi de la cinétique de coagulation et de fermeté. Le système combine des capteurs en ligne avec un logiciel industriel et une intégration de contrôle pour suivre :
Le système signale automatiquement le point de coupe optimal en fonction des paramètres de recette prédéfinis. Ceci garantit une conservation maximale des matières sèches du lait et une qualité de produit constante.
CoaguTrack Il peut être intégré directement dans les systèmes d'automatisation des installations ou commandé via un panneau de contrôle local, permettant ainsi des flux de travail automatisés et assistés par un opérateur.
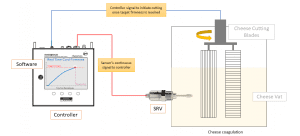
Figure 5 : Vue d'ensemble Rheonics RPS CoaguTrack Mise en œuvre dans la production de fromage
Rheonics Les capteurs sont généralement installés directement dans la cuve de fromagerie pour une surveillance en temps réel. Cette configuration en ligne élimine le besoin de systèmes de dérivation et garantit des mesures stables et précises, quelles que soient les conditions d'écoulement ou les vibrations.
Pour le contrôle de la coagulation du fromage, Rheonics Les sondes SRV et SRD sont installées directement dans la cuve de fromagerie pour mesurer en temps réel la viscosité (fermeté) et la densité. Aucun circuit de dérivation n'est nécessaire : le capteur est immergé en ligne ; le débit et les vibrations n'affectent ni la stabilité ni la précision des mesures. Optimisez le mélange grâce à des tests répétés, consécutifs et constants sur le fluide.
Les sondes suivantes sont recommandées pour cette application. Elles sont certifiées 3-A et EHEDG. Pour une installation entièrement hygiénique, veuillez suivre les instructions. Manuel EHEDG et les recommandations ci-dessous.
Variante X1-12G : Raccord fileté G1/2", idéal pour les installations affleurantes avec zones mortes minimales ou inexistantes. À utiliser de préférence avec les accessoires HAW-12G-OTK et PLG-12G (weldolet et bouchon Bling, respectivement). L'avantage de cette solution réside dans l'élimination des zones mortes, permettant ainsi une installation parfaitement affleurante.
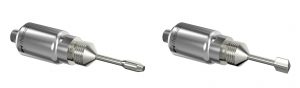
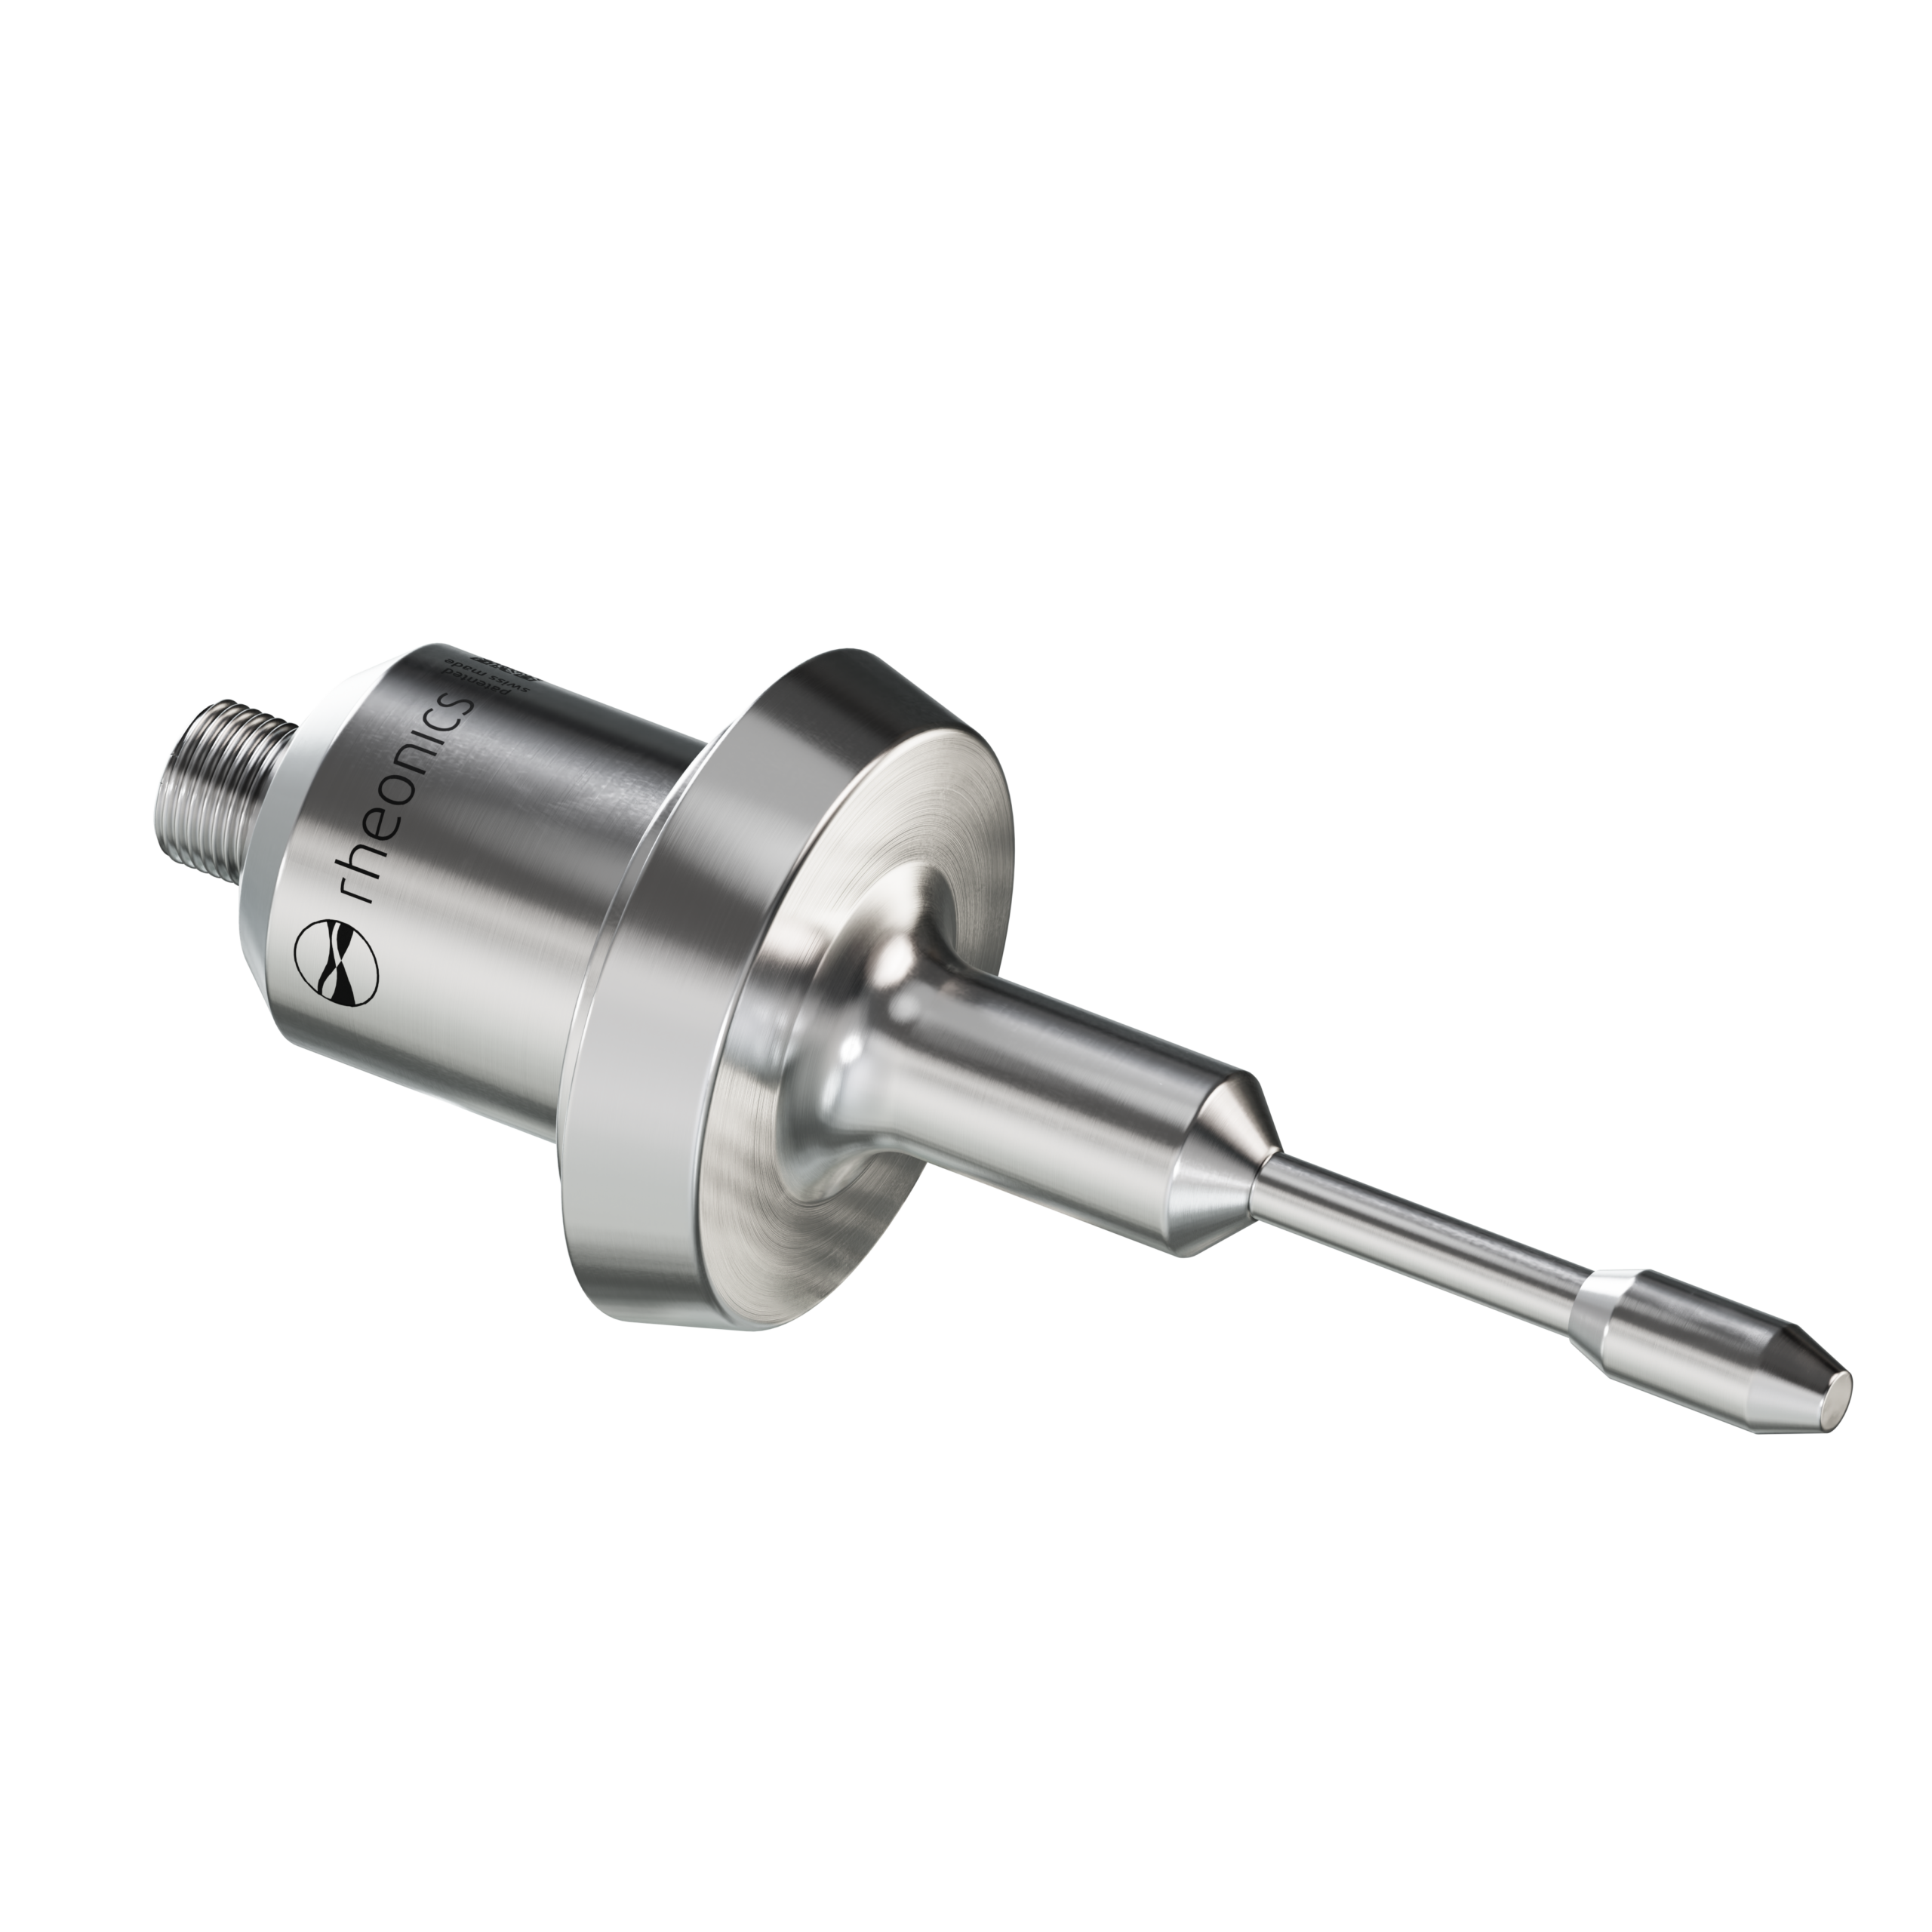
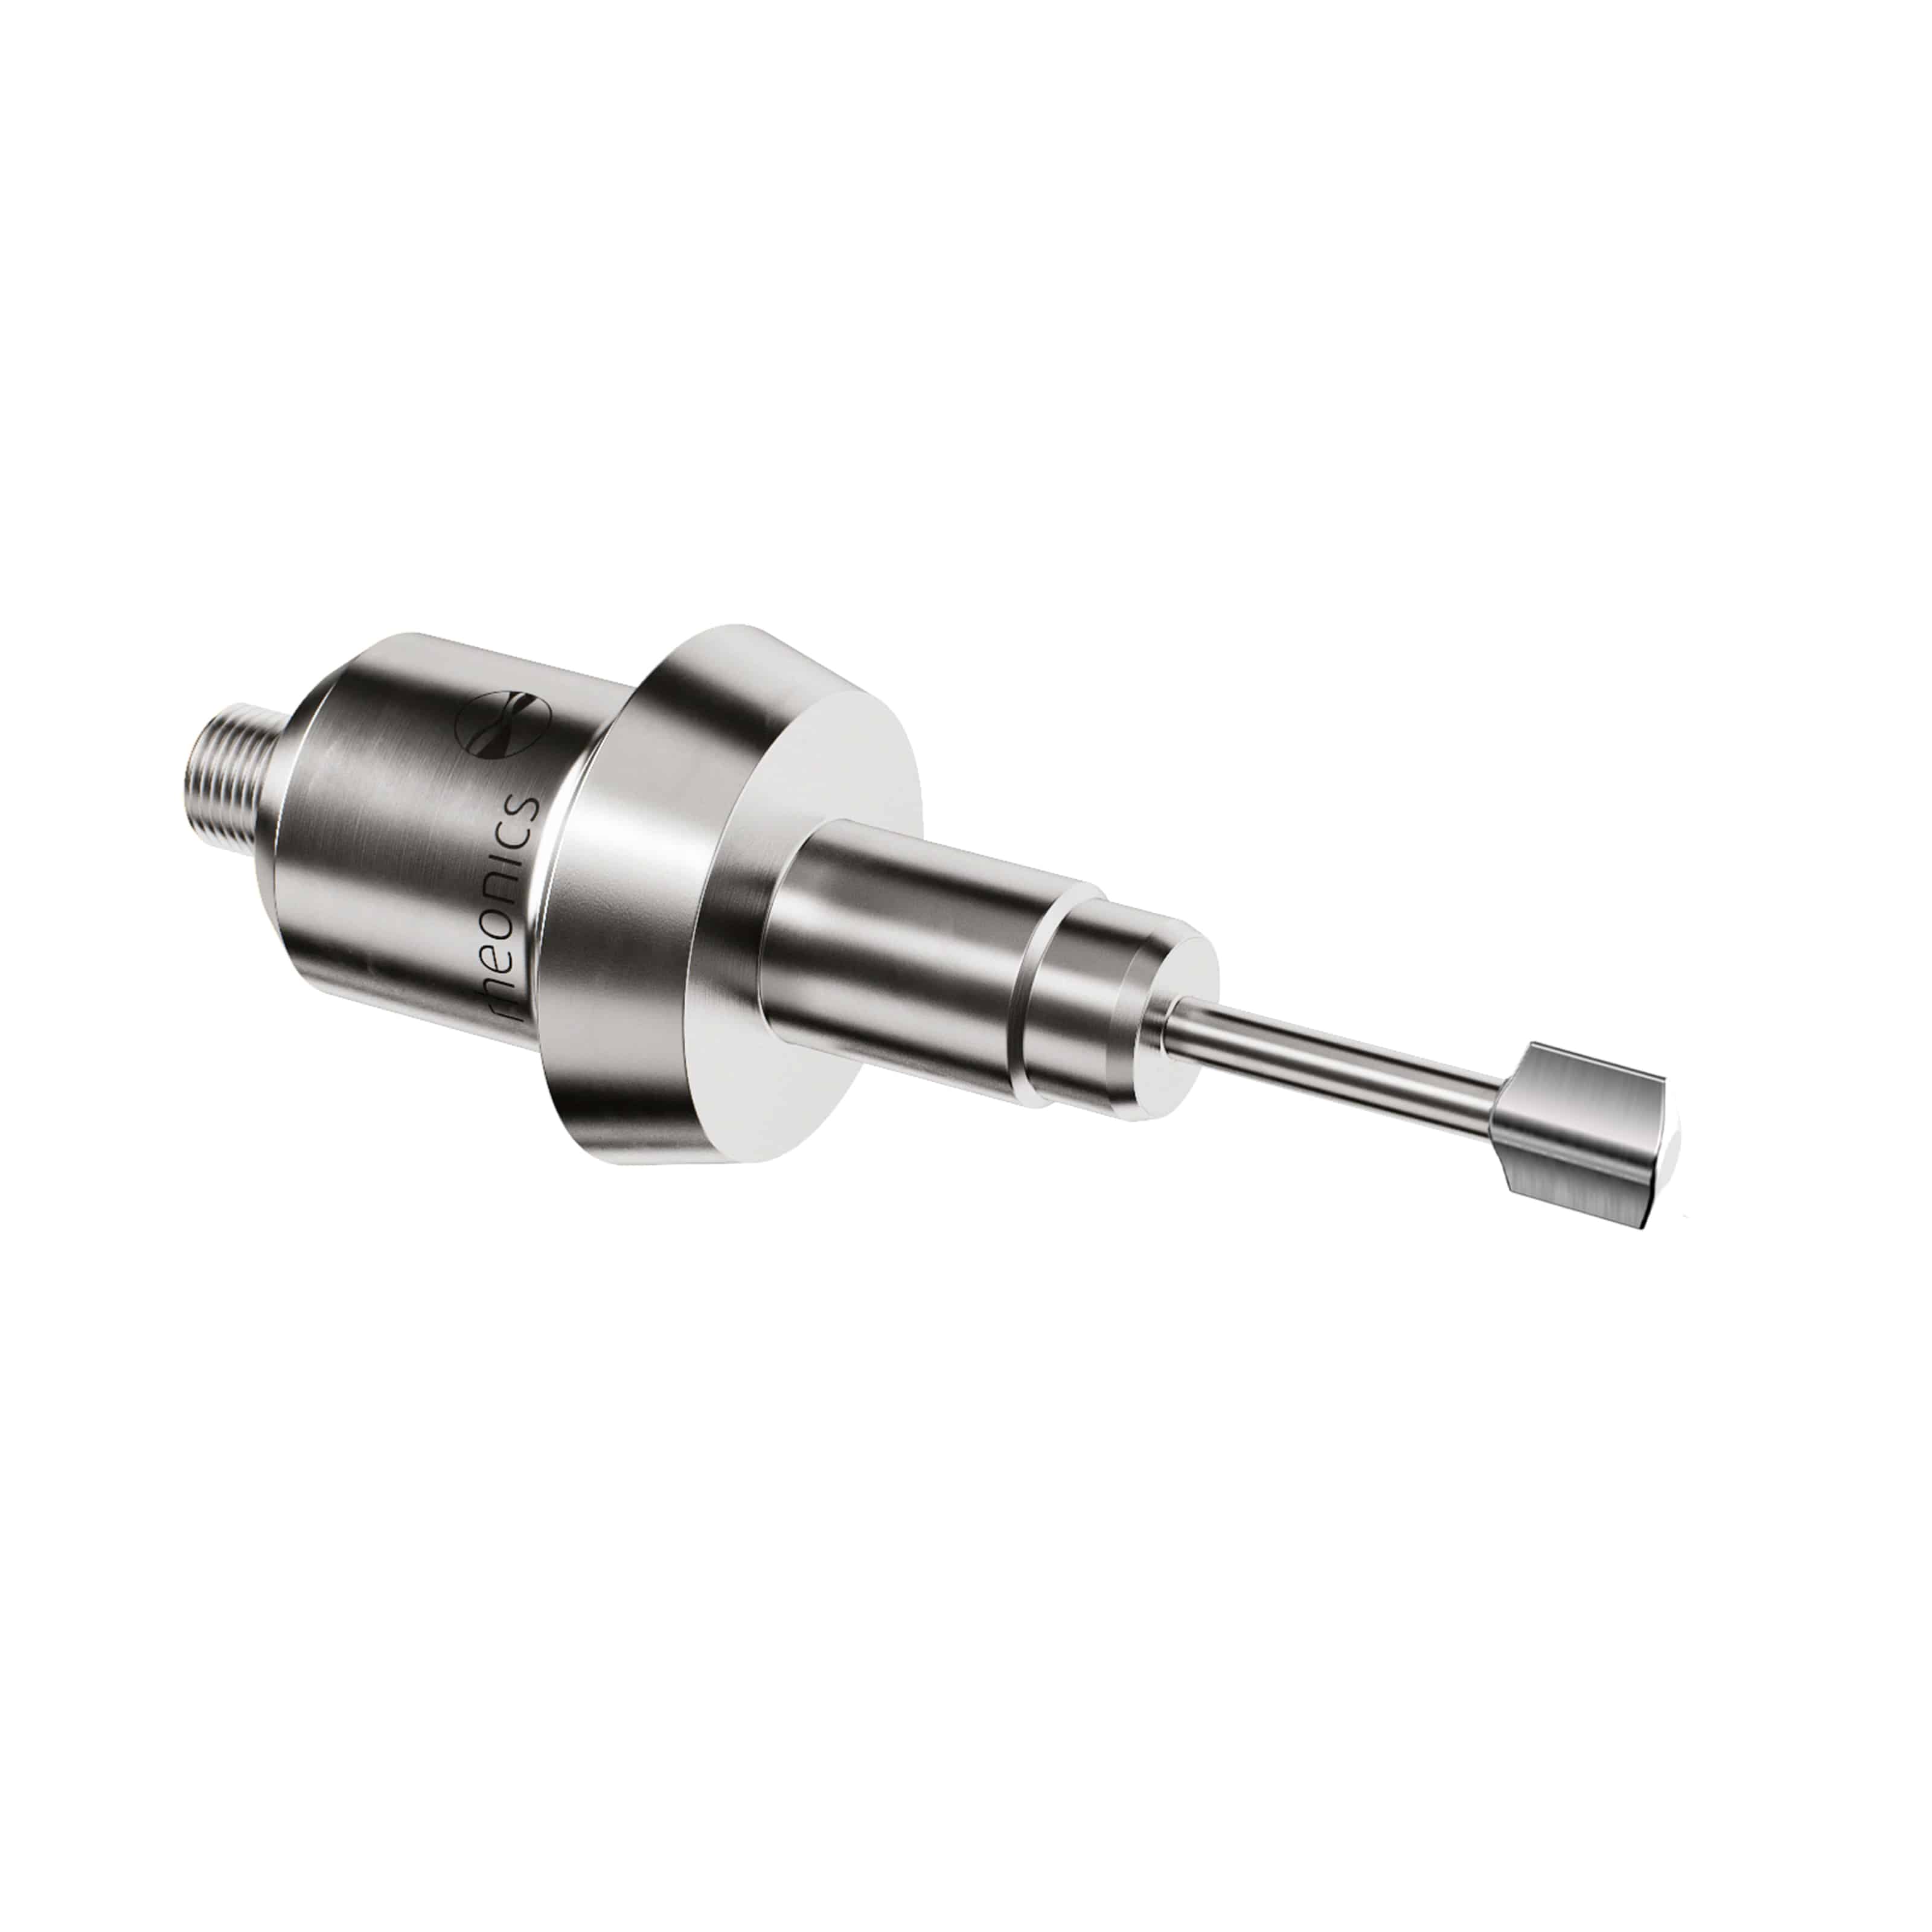
Figure 6 : Densimètre et viscosimètre en ligne SRV et SRD Filetage X1-12G G1/2″
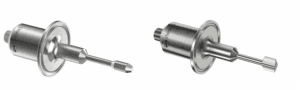
Figure 7 : Densimètre et viscosimètre en ligne SRV et SRD X3-15T Tri-Clamp 1.5 pouce
Autres variantes : des brides Varinline et d’autres raccords de process hygiéniques sont disponibles. Des sondes d’insertion longues sont également proposées (variante X5).
Pour des mesures précises, les capteurs SRV et SRD doivent tous deux être :
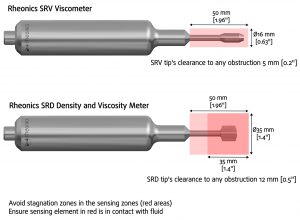
Figure 8: Rheonics Zones de détection SRV et SRD
Pour l'installation dans la cuve à fromage, Rheonics Les sondes doivent être insérées suffisamment profondément pour que la zone de détection soit immergée dans le fluide à analyser. Ceci est généralement réalisé à l'aide de ports soudés. Pour les applications hygiéniques, Rheonics propose des accessoires Weldolet pour G 1/2" et Tri-Clamp Raccordements process. Ces weldolets ont une hauteur réduite, ce qui minimise ou élimine complètement les zones mortes dans l'installation.
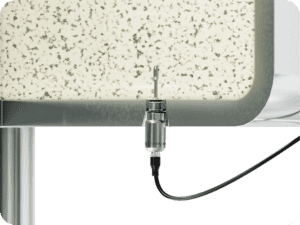
Figure 9: Rheonics SRV-X1-12G monté au fond de la cuve à fromage à l'aide d'un weldolet HAW-12G
Le HAW-12G-OTK est un adaptateur hygiénique Weldolet conçu pour les capteurs à filetage G 1/2". Il assure une étanchéité hygiénique et une immersion optimale pour les applications nécessitant une hygiène maximale. Pour plus d'informations, consultez la documentation. HAW-12G-OTK.
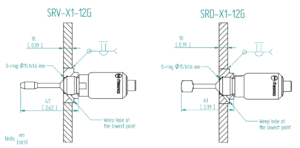
Figure 10: Rheonics Installation encastrée HAW-12G-OTK
Le WFT-15T est un produit hygiénique Tri-Clamp weldolet conçu pour les capteurs avec Tri-Clamp Raccords process. Il garantit une étanchéité fiable et hygiénique, ainsi qu'une immersion optimale de l'élément sensible dans les applications hygiéniques. Pour plus de détails, voir WFT-15T.
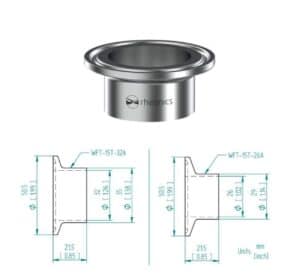
Figure 11: Rheonics viroles raccourcies WFT-15T
Cette installation consiste à fixer la sonde à la paroi de la cuve et à l'immerger verticalement dans le fluide. Elle est possible dans certains types de cuves à couvercle ouvert ou dans des dispositifs de test tels que de petites cuves ou des béchers. L'avantage de cette installation réside dans l'accessibilité de la sonde et sa facilité de retrait si nécessaire.
Rheonics propose certains accessoires pour le serrage et le montage de la sonde dans les réservoirs ouverts. Par exemple, Accessoires APC et Kits de montage servent à fixer la sonde à un point fixe de la cuve. Cette installation nécessite généralement une sonde à insertion longue, c'est-à-dire une variante de sonde à insertion longue. -X5 or -X8.
Figure 12: Rheonics Exemple de kit de montage pour une installation par le haut de la cuve
Après l'installation du Rheonics capteur et/ou Rheonics RPS CoaguTrackUne période initiale de surveillance et d'apprentissage est généralement observée. Les procédures opérationnelles normales, telles que l'inspection visuelle ou la découpe à des moments prédéfinis, restent nécessaires pour contrôler le processus. Il est recommandé de réaliser cette phase pendant quelques semaines et avec autant de produits/recettes que l'entreprise fabrique, afin d'obtenir des données représentatives. Rheonics Des capteurs et des mesures externes courantes en production fromagère sont recommandés avant, pendant et après la fabrication. Il s'agit notamment des quantités de présure, de protéines, de lait, de matières grasses, du poids du fromage fini et du pH, afin que ces variables puissent être utilisées ultérieurement pour l'analyse des données. L'objectif est de déterminer les seuils de fermeté optimaux pour chaque recette. Une fois ces seuils atteints, l'automatisation complète peut être mise en œuvre.
Une fois les données suffisantes collectées :
Rheonics Les sondes de détection peuvent être montées au fond, sur la paroi ou sur le dessus de la cuve. La plupart des clients choisissent le meilleur point d'installation en tenant compte des contraintes de conception de la cuve. Cependant, il est possible de réaliser des tests à différents points, voire simultanément avec plusieurs sondes. Rheonics Grâce aux capteurs, il est possible de déterminer où les mesures les plus pertinentes et représentatives sont obtenues. Différents produits et recettes peuvent fournir des données plus précieuses à différents endroits de la cuve.
La qualité de la mayonnaise est déterminée par sa rhéologie, notamment sa viscosité et sa contrainte seuil, qui sont…
L'atomisation est un processus utilisé pour décomposer un liquide en fines gouttelettes, généralement effectué…
La mayonnaise, un condiment apprécié dans le monde entier, est une émulsion huile dans eau classique, distincte des émulsions eau dans huile comme…
Pour les ingénieurs procédés, il est essentiel de développer une méthode efficace et fiable pour surveiller et…
Le processus de conversion du lait liquide en poudre sèche implique l’élimination de la majeure partie de l’eau…
Principaux avantages de la gestion de la viscosité dans les applications de mélange : Opérations de mélange précises et efficaces – importantes…